Sealock is een fabrikant van waterdichte tassen en OEM-leverancier. Kopers die offertes vergelijken, gaan meestal uit van kostengidsen die zijn geschreven over conventionele genaaide tassen, en vragen zich vervolgens af waarom een gelaste waterdichte tas anders geprijsd is. De gepubliceerde overzichten zijn in grote lijnen accuraat voor de productie van naaiwerk; ze beschrijven dit product alleen niet.Een gelaste constructie verplaatst de kosten tussen de emmers, voegt er een toe die de genaaide wereld niet heeft, en verandert wat er gebeurt als er iets misgaat op de lijn.In deze handleiding worden beide structuren uiteengezet, zodat u een offerte goed kunt lezen en weet welke hefbomen deze daadwerkelijk in beweging brengen.
De standaardstructuur, ter referentie
Voor een conventionele genaaide tas komen de gepubliceerde branche-uitsplitsingen van de FOB-fabrieksprijs grofweg neer op:
Gebruik dat als referentiepunt, niet als beschrijving van een gelaste zak. Vier dingen veranderen.
De dobbelsteen aan de rechterkant is een kostenlijn die een genaaide tas eenvoudigweg niet heeft.
Shift One: Tooling wordt een echt regelitem
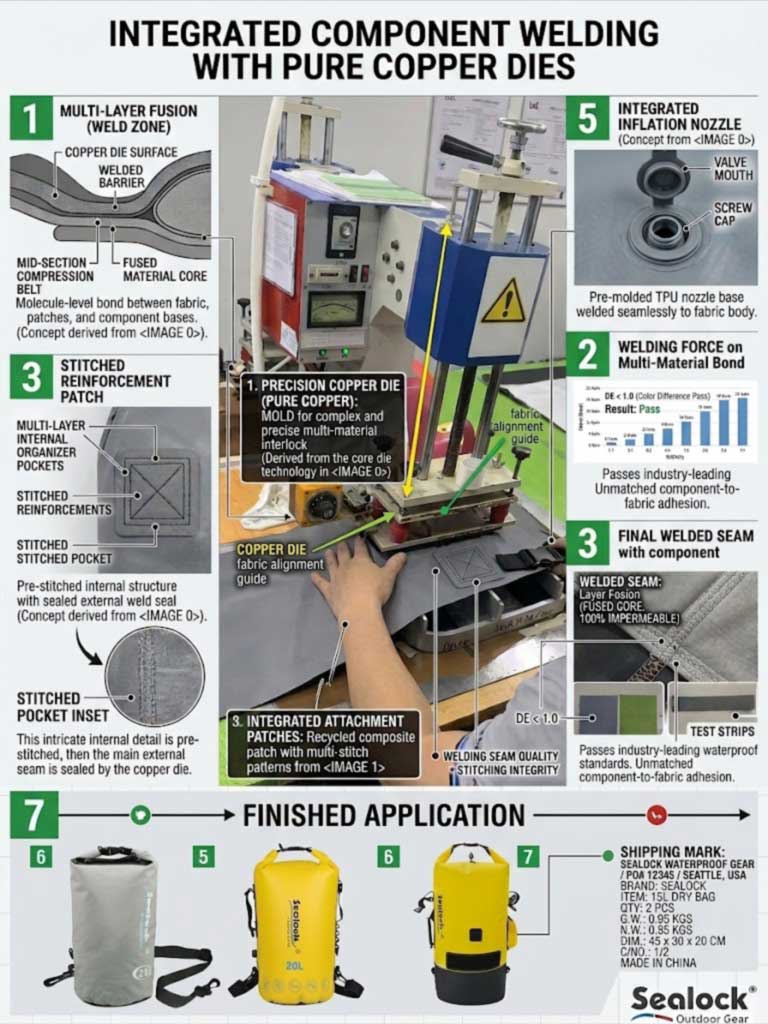
Dit is het structurele verschil. Een naaifabriek kan een nieuwe vorm maken door nieuwe patronen uit te snijden – feitelijk gratis.Een gelaste vorm heeft een op maat gemaakte koperelektrode nodigdie RF-energie langs het beoogde naadpad stuurt, en die matrijs wordt afzonderlijk vermeld met zijn eigen doorlooptijd voordat het eerste monster bestaat.
Twee gevolgen voor uw budget:
Gereedschappen zijn eenmalige kosten die worden afgeschreven over de run en over herhaalorders.Dezelfde matrijs produceert de tiende bestelling net zo goedkoop als de eerste, en daarom verbeteren de eenheidsprijzen aanzienlijk bij nabestellingen bij de productie van gelast materiaal – meer dan normaal gesproken het geval is bij de productie van genaaid materiaal.
Het maakt deel uit van de reden waarom gelaste MOQ's hoger liggen dan de minimumvereisten voor een "rebranding a stock model".Een standaard body met uw logo heeft geen gereedschap; een op maat gemaakte vorm doet dat wel.
De onderliggende apparatuur verklaart de kosten: moderne RF-lasmachines kosten ruim $80.000 per stuk voordat ze kapot gaan. Daarom concentreert deze capaciteit zich in gespecialiseerde fabrieken en is het aantal productielijnen in een fabriek een betekenisvol getal in plaats van een marketinggetal.
Shift twee: de afschrijving van apparatuur verhoogt de overhead
De overheadkosten in een naaifabriek worden gedomineerd door huur, nutsvoorzieningen en mensen. In een lasfabriek omvat het ook de afschrijving van een verdieping met zescijferige machines en hun gereedschapsinventaris. Het overheadaandeel ligt hoger dan de 10-15% die typisch is voor de productie van naaiwerk, en het is eerder een kostenpost van het proces dan een opvulling.
Shift Drie: Materialen kosten meer en zijn belangrijker
Een gelaste tas vereist een lasbare gecoate stof – PVC-zeildoek, TPU-gecoat of TPU-gelamineerd textiel – dat boven standaard 600D polyester zit. Gespecialiseerde componenten dragen daar aan bij: afgedichte waterdichte ritsen zijn aanzienlijk duurder dan standaardkettingen, en kleppen, pakkingen en gelaste hardware zijn geen trimlade-items.
Materiaal is in beide constructies ook de krachtigste hefboom voor de prijs. Een gepubliceerd fabrieksvoorbeeld maakt de schaal duidelijk: een rugzak van 30 liter van 600D gerecycled polyester waarrond wordt geciteerd$ 6,80 FOB bij 500 stuks, en dezelfde tas van 1680D ballistisch nylon met zwaardere ritsen eromheen$ 13,20- metalleen al de verandering van het weefsel is verantwoordelijk voor ongeveer 60% van de stijging. Bij waterdichte constructies geldt hetzelfde principe: als u tussen PVC-zeildoek, TPU-gecoat en dubbelzijdig TPU-laminaat beweegt, wordt de offerte meer beïnvloed dan bij welke andere beslissing dan ook.
Shift Four: De schroot-asymmetrie die niemand noemt
Dit is de kostenfactor die de lasproductie het meest onderscheidt, en komt zelden voor bij een defect.
Een slechte steek kan worden losgemaakt. Een slechte las kan dat niet.
Als een naai-operator een naad verkeerd uitvoert, wordt de naad geopend en opnieuw genaaid; het materiaal wordt teruggewonnen en de kosten bedragen een paar minuten arbeid. Als een lascyclus met de verkeerde parameters wordt uitgevoerd (onvoldoende stilstand, overhaaste koeling, vervuild oppervlak), zijn de panelen dat welgefuseerdten onrechte. Ze kunnen niet worden gescheiden en opnieuw worden uitgevoerd.De schrooteenheid is de hele panelenset, gemaakt van dure gecoate stof.
Er volgen drie dingen, die het gedrag van de fabriek verklaren dat een koper anders buitensporig zou vinden:
Test las- en afpeltesten aan het begin van elke runzijn geen bureaucratie. Ze kosten een paar panelen; Als u ze overslaat, riskeert u een batch.
De snijtolerantie is strakker, omdat een lasnaad geen naadtoeslag heeft om drift te absorberen - dus het materiaalverlies per eenheid verloopt anders dan bij de genaaide productie.
Procesdiscipline is ingeprijsd.Een prijsopgave die de markt voor een gelast product aanzienlijk ondermijnt, is meestal het uitbetalen van de koeltijd, de proeflassen of de lektesten – die allemaal onzichtbaar zijn totdat de goederen arriveren.
Shift Vijf: QC is een groter aandeel
Bij een genaaide tas is de eindinspectie grotendeels visueel en dimensionaal aan de hand van een AQL-monster. Op een verzegeld product is de claim functioneel, dus de verificatie kost meer: echte batchtests onder water, en op sommige producten100% lektesten in plaats van monstername. Onze compressiezakken worden bijvoorbeeld afzonderlijk opgeblazen voordat ze worden verpakt, en elke zending doorstaat de klantinspectieprocedure van uitpakken, vacuümextractie, 24 uur statische rust en bepaling van luchtlekken.
Dat zijn reële kosten, en het zijn de kosten die gepaard gaan met het kunnen geven van een beoordeling in plaats van er een te impliceren.
Waar de MOQ-pauzes feitelijk vallen
Volume verlaagt de eenheidskosten door de vaste kosten te spreiden en de inkoop te verbeteren, en de drempels zijn redelijk consistent in de hele sector:betekenisvolle pauzes rond de 300, 1.000 en 3.000 eenheden, met elk een reductie van ongeveer 5-10%, en nog eens 10-15% op het niveau van 10.000 stuks. Wat verandert er bij elke stap:
Bij de eerste pauze— gereedschap en opstelling worden over meer eenheden afgeschreven, en materiaal wordt in rolhoeveelheden gekocht in plaats van in stukken.
Bij de middenpauze– de aankoop van hardware en ritsen verschuift naar volumeprijzen, en de insteltijd van de lijnen daalt per eenheid.
Bij de bovenste pauze— de run neemt efficiënt een lijn in beslag, en afval en omschakeling per eenheid dalen.
Eén kanttekening die specifiek is voor laswerk: de eerste breuk is hier belangrijker dan bij de genaaide productie, omdat daar de matrijskosten zich verspreiden. Een verdubbeling van een eerste bestelling van 300 naar 600 stuks brengt de eenheidsprijs vaak meer op gang dan een verdubbeling later.
De kosten die niet in de offerte staan
FOB is de fabriekspoort, en kopers onderschatten regelmatig wat daarachter ligt. Gepubliceerde richtlijnen leggen de extra belasting op25-50% van de FOB-prijszodra alles is geteld:
Monsterkosten en tooling- apart, vooraan.
Nalevingstesten— REACH, Prop 65, kleurechtheid en dergelijke kosten doorgaans tussen de $120 en 250 per stijl, afgeschreven over de hele bestelling. Verplicht voor de Amerikaanse detailhandel en grote marktplaatsen, en routinematig weggelaten uit inkoopgidsen.
Inspectie door derden— SGS of QIMA, per inspectie.
Verpakking— polybag, hangtag, barcode en omdoos, gewoonlijk $ 0,30–1,00 per eenheid. Een offerte van '$ 5,00 FOB' omvat zelden de retailverpakking die een merk daadwerkelijk nodig heeft.
Vracht, verzekering, invoerrechten en binnenlandse levering– en bij waterdichte tassen is de vracht vaak volumetrisch in plaats van het werkelijke gewicht, dus de efficiëntie van de doos per maat is belangrijker dan de eenheidsprijs aan de grote kant.
Ingenieur voor de kosten, vraag niet om korting
De nuttigste herformulering bij inkoop: als u een beoogde FOB-prijs heeft,vraag de fabriek niet om het goedkoper te maken - vraag hen om tegen de prijs te engineeren.De hefbomen zijn reëel en gekwantificeerd:
Patroon nesten.CAD-nesting die de stofverspilling met ongeveer 4% vermindert, bespaart ongeveer $ 0,20–0,40 per zak, zonder dat de kwaliteit van de stof verandert.
Kenmerkdiscipline.Het verwijderen van twee niet-essentiële interne organizers kan ongeveer 15 minuten werk besparen (ongeveer € 0,50 tot € 0,90) en levert vaak een lichtere, betere tas op.
Componenten delen.Door dezelfde ritsketting en gesp voor drie SKU's te gebruiken, kan de fabriek in volume kopen, doorgaans met een hardwarekorting van 5-10%.
Geometrie.Specifiek voor laswerk: zachte radiussen en zuivere naden lassen consistenter dan krappe hoeken, waardoor de opbrengst wordt verbeterd en afval wordt verminderd.
Gedeeld gereedschap over een maatladder.Verschillende van onze modellen hebben meerdere capaciteiten op één patroon, waardoor de matrijskosten over een heel assortiment worden gespreid in plaats van over één SKU.
Langere doorlooptijden en volumeverplichtingen— echte wederzijdse besparingen in plaats van margedruk.
Hoe dit in onze voorwaarden wordt weergegeven
Afbeelding
Model
Kostenkenmerk
MOQ
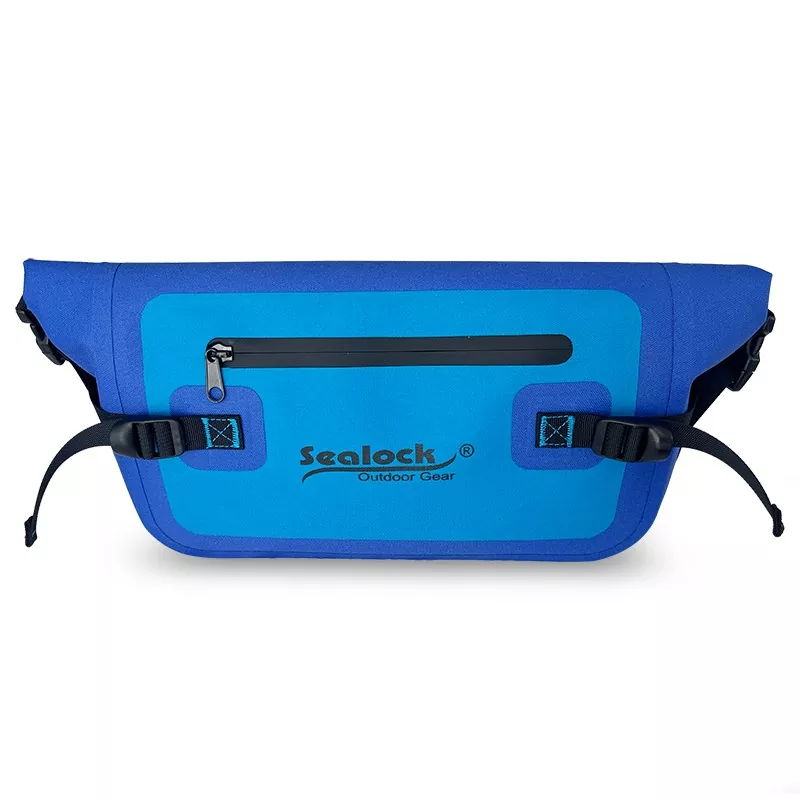
SL-D069 Droge tas— 5L tot 100L met gepubliceerde afmetingen per maat; 500D PVC-gaas; acht kleuren.
Tien capaciteiten op één patroon — de meest efficiënte afschrijving van gereedschappen in het assortiment
200
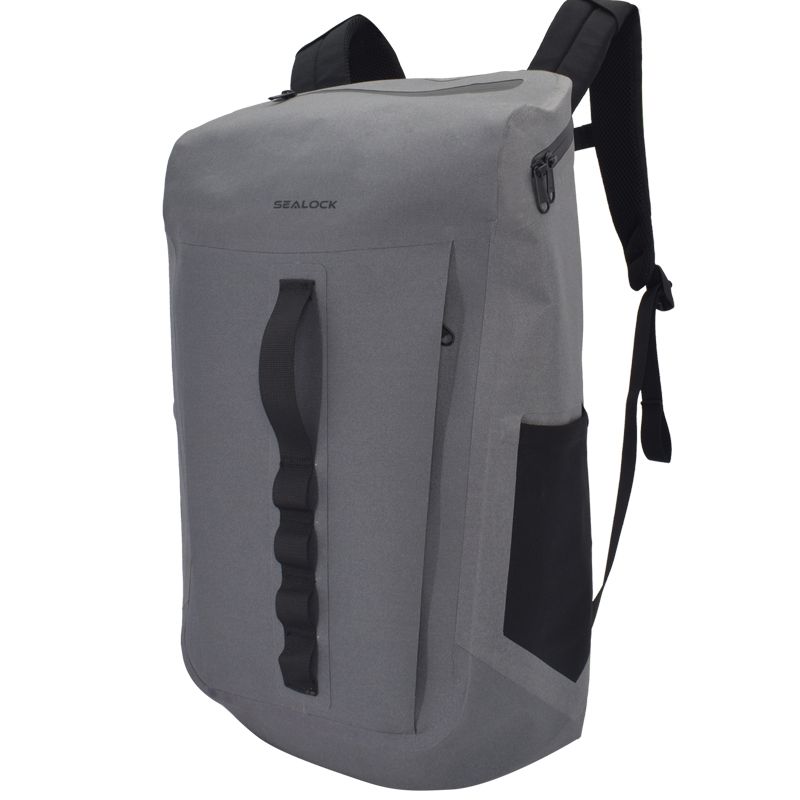
SL-E102 Droge rugzak— 15L / 20L / 30L met gepubliceerde afmetingen per maat; 500D PVC-gaas.
Drie capaciteiten op gedeelde tooling – een ladder zonder drie ontwikkelingen
Het doel van de waarde: eenvoudige geometrie met platte naden, minimale componenten, snelle bemonstering
500
De MOQ voor het hele assortiment varieert van 200 stuks op sommige modellen, doorgaans 300–500. Monsters duren 3 tot 15 dagen, afhankelijk van de complexiteit, productie 20 tot 45 dagen na goedkeuring, met afzonderlijk geciteerde gereedschappen waarbij een op maat gemaakte vorm wordt ontwikkeld. De productie is beschikbaar in Dongguan of Ho Chi Minh-stad, wat voor Amerikaanse importeurs ook een beslissing over de grondkosten is.
Veelgestelde vragen: Kosten voor waterdichte tassen
Vraag: Waarom is een gelaste tas duurder dan een genaaide "waterdichte" tas? A: Lasbare gecoate stoffen kosten meer dan gewone polyester, afgedichte ritsen kosten meer dan standaardkettingen, gereedschap is een apart artikel, de afschrijving van apparatuur is hoger en functionele lektests kosten meer dan visuele inspectie. Of die premie de moeite waard is, hangt af van de vraag of uw product onder water komt te staan; bij regen en opspattend water is een volledig getapete genaaide constructie vaak voldoende en goedkoper.
Vraag: Waarom wordt de tooling afzonderlijk in rekening gebracht? A: Omdat elke gelaste geometrie een aangepaste koperen matrijs nodig heeft. Het zijn eenmalige kosten met een eigen doorlooptijd, die opnieuw worden gebruikt bij nabestellingen. Daarom verbetert de prijs voor nabestellingen merkbaar bij de lasproductie.
Vraag: Waarom dringen lasfabrieken aan op proeflassen en koeltijd? A: Omdat een slechte las niet kan worden losgemaakt. Een verkeerd genaaide naad wordt geopend en opnieuw gemaakt; Verkeerd gefuseerde panelen zijn schroot in dure gecoate stof. Testlassen bij elke start van de run kosten een paar panelen en beschermen een batch.
Vraag: Waar vallen de MOQ-prijsvoordelen? A: Ongeveer 300, 1.000 en 3.000 eenheden, elk ongeveer 5–10%, en nog eens 10–15% bij 10.000. Bij laswerk is de eerste breuk het belangrijkst, omdat daar de matrijskosten zich verspreiden.
Vraag: Wat moet ik budgetteren naast de FOB-prijs? A: Normaal gesproken wordt er nog eens 25-50% extra berekend zodra monsterneming, gereedschap, conformiteitstesten, inspectie, verpakking, vracht, verzekering, accijnzen en binnenlandse levering worden meegeteld. Alleen al het testen van de naleving kost doorgaans $ 120-250 per stijl.
Vraag: Hoe kan ik de kosten verlagen zonder de kwaliteit te verminderen? A: Geef ons de richtprijs en laat ons daarop inspelen: beter nesten van patronen, het verwijderen van functies die arbeid toevoegen zonder waarde toe te voegen, het delen van hardware over SKU's, lasvriendelijke geometrie en het hanteren van een maatladder op gedeelde gereedschappen. Dat zijn echte besparingen; simpelweg op de marge drukken is dat niet.
Praat met de fabriek
Neem voor een regel-voor-regel offerte op basis van uw specificatie – materialen, gereedschappen, arbeid, verpakking en kwaliteitscontrole afzonderlijk uiteengezet – contact op met Sealock opinfo@sealock.com.hkof +86-769-82009361. Meer dan twintig jaar hoogfrequent lassen en industrieel naaien onder één dak, negen laslijnen, dubbele productie tussen China en Vietnam en een volledige klantinspectieprocedure voor elke zending.
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик