RF-lassen: hoe radiofrequentiegelaste naden worden gemaakt en getest
Radiofrequentie (RF) lassen, ook wel hoogfrequent (HF) lassen of diëlektrisch lassen genoemd, verbindt thermoplastische materialen zoals PVC en TPU door ze van binnenuit te verwarmen met een snel wisselend elektromagnetisch veld, meestal op 27,12 MHz, terwijl een gevormde metalen matrijs de lagen tegen elkaar drukt. De twee lagen smelten tot één en koelen af onder druk, waardoor een naad overblijft zonder naaldgaten, zonder draad en zonder lijm. Daarom worden hoogfrequent gelaste naden overal gebruikt waar een product water, lucht of vloeistof binnen of buiten moet houden: droge zakken, waterdichte rugzakken, zachte koelers, opblaasbare artikelen, zakken voor medische vloeistoffen en veel militaire en industriële containers.
In deze handleiding wordt uitgelegd hoe het proces werkt, welke materialen wel en niet kunnen worden gelast, hoe een lasnaad zich verhoudt tot gestikte, getapete en gelijmde naden, waardoor een las mislukt en hoe lasnaden worden getest voordat een product wordt verzonden. Het wordt vanaf de fabrieksvloer geschreven: we maken al meer dan 20 jaar hoogfrequent gelaste zakken in onze fabrieken in Dongguan, China en Ho Chi Minh City, Vietnam.
Ontdek dit gedeelte: RF-lassen, testen en materialen
Deze pagina is het startpunt voor onze technische artikelen over hoogfrequent lassen. Elk artikel hieronder gaat dieper in op een deel van het onderwerp.
RF-lassen is een manier om kunststoffen te versmelten zonder dat een externe warmtebron het oppervlak raakt. In plaats van een hete plaat of hete lucht, legt de machine een hoogfrequent elektrisch veld over het materiaal. Bepaalde kunststoffen bevatten polaire moleculen, die proberen op één lijn te komen met het veld. Omdat het veld miljoenen keren per seconde omkeert, oscilleren die moleculen voortdurend, en de wrijving ertussen genereert warmte in het materiaal zelf. Wanneer het plastic zijn smeltpunt bij de verbinding bereikt, dwingt de druk van de matrijs de twee lagen om in elkaar te vloeien.
De namen RF-lassen, HF-lassen, hoogfrequent lassen en diëlektrische afdichting beschrijven allemaal hetzelfde proces. Industriële machines werken op frequenties die voor dit doel zijn gereserveerd, meestal 27,12 MHz. Daarom komt de term "27,12 MHz-lassen" ook voor in de specificaties. Het proces wordt sinds het midden van de twintigste eeuw industrieel toegepast en is nu standaard voor elk product waarbij een gestikte naad zou lekken.
Hoe het proces werkt, stap voor stap
Op een zakkenproductielijn is hoogfrequent lassen één fase in een langere reeks. Panelen worden eerst uit TPU- of PVC-gecoate stof gesneden en alle onderdelen die moeten worden genaaid, zoals banden, riemankers en organizervakken, worden op vlakke panelen genaaid voordat het lassen begint. Dit is de reden waarom de meeste waterdichte tassen op twee manieren worden gemaakt: naaien en lassen, waarbij ze samenwerken in plaats van dat de een de ander vervangt.
Voor elke las plaatst de operator de panelen op het machinebed, vaak in een mal die ze exact uitgelijnd houdt. Een koperen matrijs in de vorm van de naad wordt op het materiaal neergelaten en eronder zit een isolerende bufferplaat om vonken te voorkomen. De machine past vervolgens een paar seconden RF-energie toe terwijl de matrijs naar beneden drukt. Zodra de energie stopt, blijft de matrijs gesloten gedurende een afkoelperiode, zodat het gesmolten materiaal onder druk stolt; Als u het te vroeg loslaat, ontstaat er een zwakke, gegolfde naad. Ten slotte wordt het overtollige materiaal afgesneden en wordt de naad geïnspecteerd.
Drie instellingen bepalen het resultaat: vermogen, lastijd en koeltijd, samen met de matrijsdruk. Ze moeten worden ingesteld voor elke combinatie van materiaal, dikte en matrijs. Een instelling die een perfecte naad op 500D PVC-zeildoek produceert, kan door een dunne TPU-film heen branden of een zwaar TPU-laminaat ondersmelten, zodat elk nieuw materiaal of elke matrijs wordt gevalideerd met proeflassen voordat de productie begint.
Een koperen matrijs drukt de lagen samen, terwijl hoogfrequente energie ze van binnenuit smelt.
Welke materialen kunnen RF-gelast worden?
Alleen kunststoffen met polaire moleculen warmen op in een hoogfrequent veld, waardoor het proces beperkt blijft tot bepaalde materialen. PVC en polyurethaan, waaronder TPU, worden het meest gelast en zijn de belangrijkste materialen die worden gebruikt voor waterdichte tassen. Sommige andere materialen kunnen onder speciale omstandigheden worden gelast, terwijl gewone niet-polaire kunststoffen helemaal niet op deze manier kunnen worden gelast.
Materiaal
RF lasbaar?
Opmerkingen
PVC (folie en gecoat zeildoek)
Ja, gemakkelijk
Het klassieke materiaal voor droge tassen en motortassen
TPU en andere polyurethaan
Ja
Lichter en flexibeler bij kou dan PVC; parameters zijn afhankelijk van kwaliteit en dikte
Nylon- of polyesterweefsel gecoat met TPU of PVC
Ja, door de coating
De coating is wat las; het moet dik genoeg zijn en zich aan de rechterkant bevinden
EVA, PET, nylonfilm, sommige ABS
Soms
Mogelijk met speciale instellingen of verwarmd gereedschap
Niet-polair; in plaats daarvan vergezeld door hete lucht, ultrasone of andere methoden
Ongecoat geweven nylon of polyester
Nee
Moet eerst worden genaaid of gecoat
Bij gecoate stoffen is het detail dat er het meest toe doet de coating. Een met TPU gelamineerd weefsel met een aanzienlijke film las betrouwbaar, terwijl een weefsel met een zeer dunne coating mogelijk niet genoeg materiaal bij de verbinding heeft om een sterke naad te vormen. Dit is één van de redenen waarom twee stoffen die in dezelfde woorden worden beschreven zich heel verschillend kunnen gedragen op de lasmachine. OnsWaterdichte materiaalgids van TPUgaat dieper in op de materiële kant.
RF-gelaste naden versus gestikte, getapete en gelijmde naden
Hoogfrequent gelast
Gestikt
Gestikt en geplakt
Gelijmd
Gaten in de naad
Geen
Eén per steek
Afgedekt door tape
Geen
Waterdicht na verloop van tijd
Ja, de naad is één materiaal
Nee
Totdat de tape loslaat
Totdat de lijm ouder wordt
Luchtdicht
Ja
Nee
Zelden
Soms
Ontwerpvrijheid
Beperkt door matrijsvorm
Zeer hoog
Hoog
Gematigd
Werkt op ongecoate stof
Nee
Ja
Ja
Afhankelijk van lijm
Niets van dit alles maakt naaien in het algemeen minderwaardig. Stiksels zijn de juiste keuze voor organizervakken, riemen, vulling en alles buiten de waterdichte schaal, en onze naailijnen zijn net zo ervaren als onze laslijnen. De beste waterdichte tassen gebruiken beide: genaaide onderdelen voor structuur en comfort, en gelaste naden waar water buiten moet worden gehouden. Ons artikel overhoe gelaste en genaaide tassen werkelijk worden gemaaktlaat zien hoe de twee gecombineerd worden in één product.
RF-lassen versus ultrasoon en heteluchtlassen
Ultrasoon lassen maakt gebruik van hoogfrequente mechanische trillingen in plaats van een elektrisch veld. Het is snel en werkt op sommige materialen die niet reageren op RF, maar het is het meest geschikt voor kleine, puntige of doorlopende smalle naden. Hetelucht- en hete wiglassen smelten het oppervlak van buitenaf en kunnen niet-polaire materialen zoals polyethyleen verbinden, waardoor ze gebruikelijk zijn voor grote geomembranen en sommige dekzeilen. Voor zakken gemaakt van PVC of TPU wordt doorgaans de voorkeur gegeven aan hoogfrequent lassen, omdat hierdoor de verbinding gelijkmatig door de dikte ervan wordt verwarmd, brede, consistente naden in complexe vormen in één enkele pers worden geproduceerd en het oppervlak van het materiaal grotendeels ongemarkeerd blijft.
Wat maakt dat een las mislukt?
Een lasnaad die lekt, heeft vrijwel altijd een of meerdere oorzaken. Onderfusie vindt plaats wanneer het vermogen of de tijd te laag zijn: de naad lijkt gesloten, maar de lagen zijn alleen aan het oppervlak aan elkaar geplakt en vallen onder belasting uiteen. Doorbranden of vonken ontstaan wanneer het vermogen te hoog is of de buffer ontbreekt, waardoor een dunne, verschroeide of geperforeerde lijn achterblijft. Verontreinigingen, zoals stof, lossingsmiddel of weekmaker op het oppervlak, zorgen ervoor dat de lagen niet goed kunnen versmelten. En een verandering in materiaal, zelfs een andere batch of kleur van dezelfde stof, kan de juiste instellingen voldoende verschuiven om de naad te verzwakken als de machine niet opnieuw wordt gevalideerd.
De meeste van deze defecten zijn onzichtbaar voor een casual look. Daarom moeten gelaste producten destructief worden getest op monsters en druk- of dompeltests op eindproducten. Onze gids voorveelvoorkomende RF-lasfoutenlaat zien hoe elk ervan eruit ziet als een naad opengesneden is.
Een goede las, een ondergesmolten las en een doorbranding naast elkaar.
Hoe RF-gelaste naden worden getest
Het testen begint vóór de productie. Wanneer een nieuw materiaal of een nieuwe matrijs wordt geplaatst, worden proeflassen gemaakt en uit elkaar getrokken op een trekbank om de hechtsterkte te meten, de kracht die nodig is om de naad open te trekken. Een goede las scheurt het materiaal naast de naad in plaats van er langs te scheiden. Ons laboratoriumartikelHet getal dat bepaalt of een las daadwerkelijk een las islegt deze test in detail uit.
Tijdens de productie passeert elke bestelling IQC op binnenkomende stoffen, IPQC op de laslijn met regelmatige monstercontroles en OQC op eindproducten, waarbij op verzoek externe inspectie door SGS of QIMA mogelijk is. De eindproducttests komen overeen met de classificatie die het product draagt: een zware regen- en waterstraaltest voor producten met de classificatie IPX5 of IPX6, en een volledige wateronderdompelingstest van meer dan 2 uur voor producten met de classificatie IPX7 of IPX8. Treksterkte, slijtage, zoutnevel op hardware, een belastingstest van meer dan 1.500 cycli en vermoeidheidstests van ritsen tot 3.000 cycli vervolledigen het standaardprogramma, samen met kleurechtheid en kleurverschilcontroles ten opzichte van het goedgekeurde monster.
Voor verzegelde en luchtdichte producten is de meest onthullende test ook de eenvoudigste. Onze standaard klantinspectieprocedure bestaat uit het uitpakken, vacuümextractie, een statische rustperiode van 24 uur en het vaststellen van luchtlekken. Als het product na 24 uur nog steeds zijn vorm behoudt, lekt geen van de lasnaden, sluitingen of kleppen, inclusief langzame lekken die een korte onderdompelingstest kan missen.
Waar RF-lassen wordt gebruikt
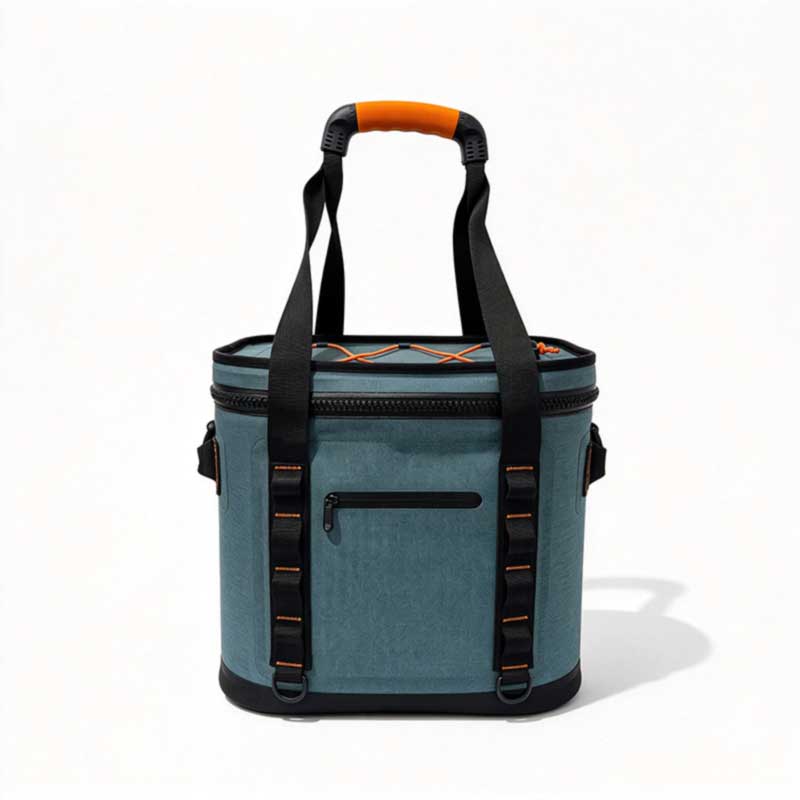
Outdoor- en watersportuitrusting is het meest bekende gebruik: droge tassen, waterdichte rugzakken en plunjezakken, kajak- en boottassen, motor- en fietstassen, waterdichte telefoontassen en compressietassen. Zachte koelers maken gebruik van gelaste schalen en voeringen omdat een gelaste voering geen smeltwater lekt en geen stiklijnen heeft die vuil en geur vasthouden. Naast tassen maakt hetzelfde proces zakken voor medische vloeistoffen en bloed, opblaasbare boten en speelgoed, zwemboeien, dekzeilen en vrachtwagenhoezen, en een breed scala aan militaire en overheidsproducten, waaronder brandstof- en waterblazen, opblaasbare schuilplaatsen, weerbestendige apparatuurhoezen en insluitingszakken, waarbij luchtdichte naden en weerstand tegen hitte, kou en druk essentieel zijn.
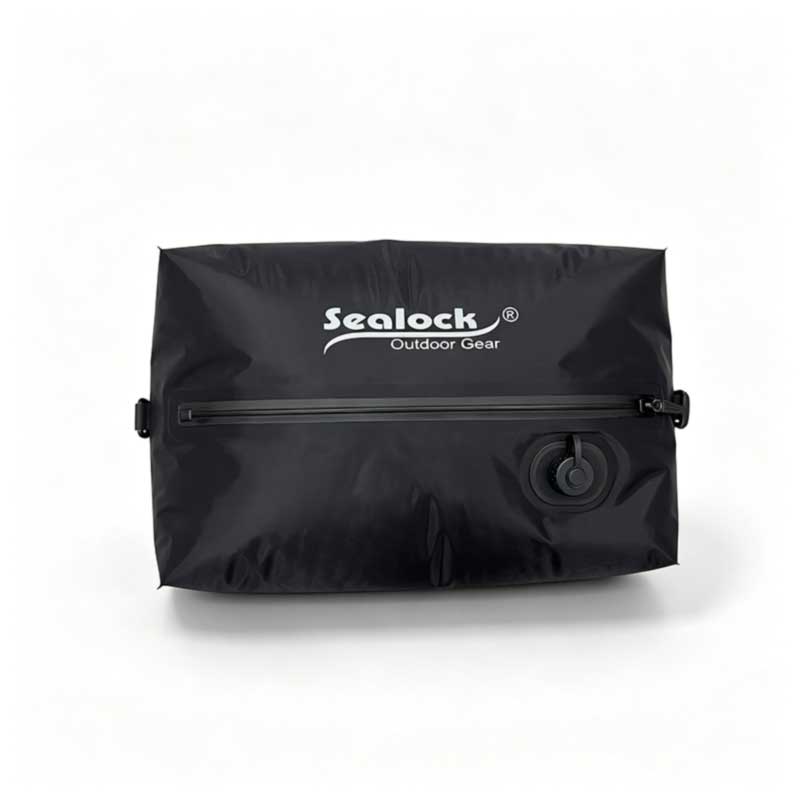
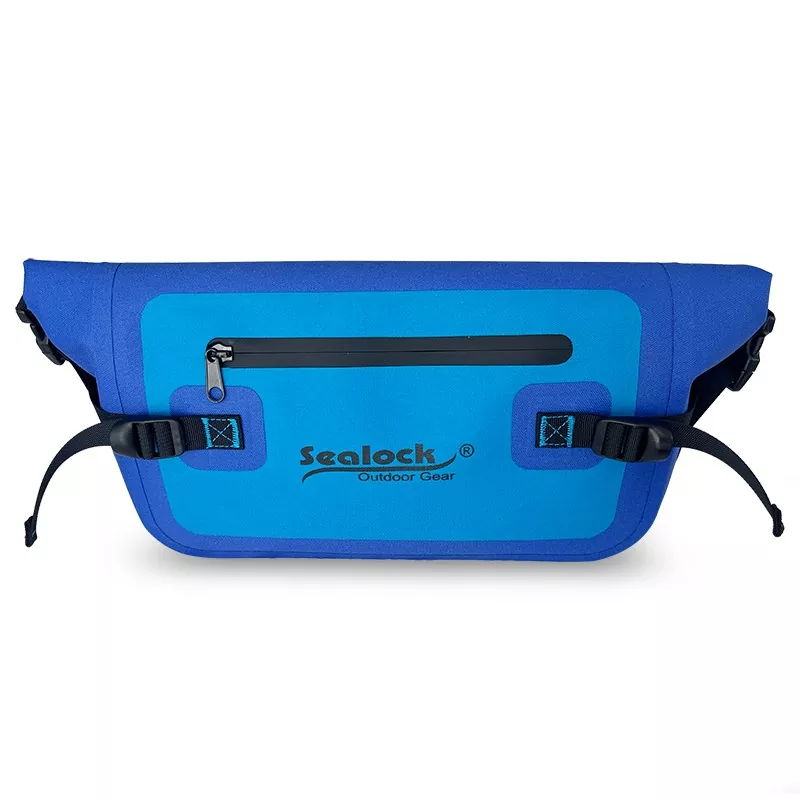
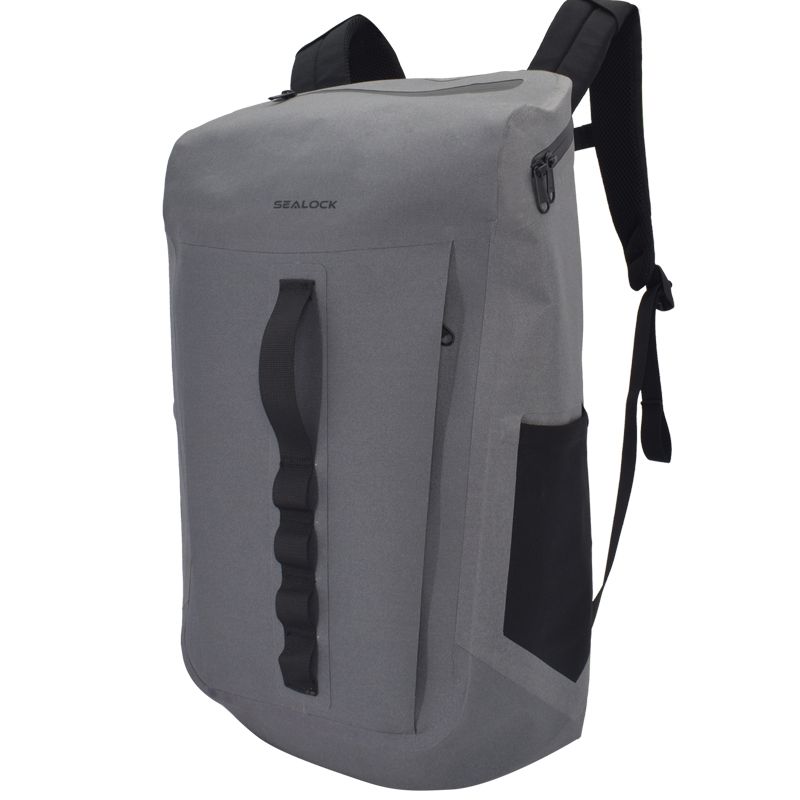
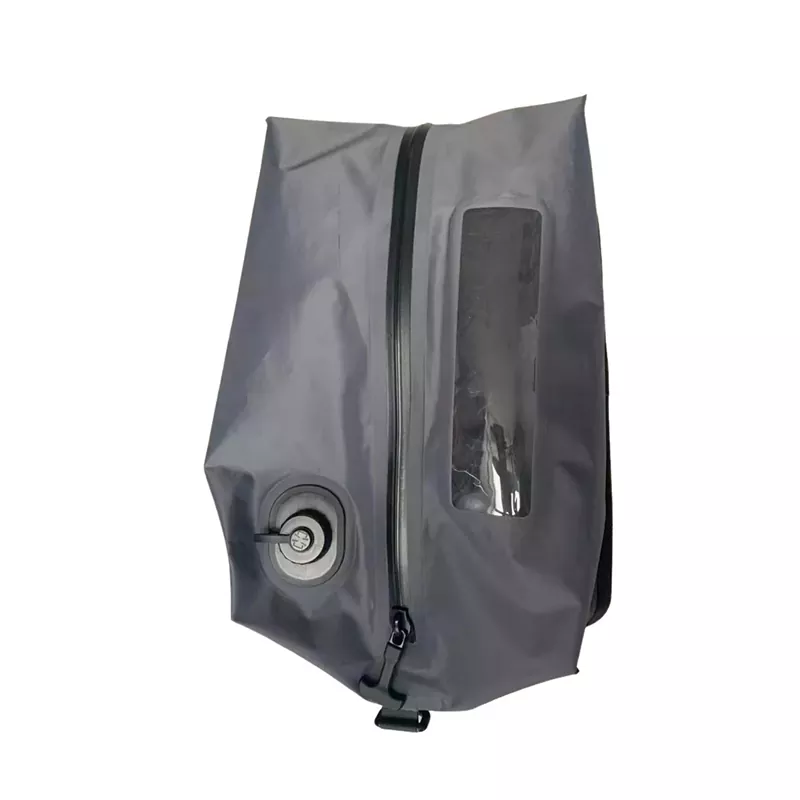
TPU-laminaat, gelaste behuizing, gelast raam en pompbevestiging
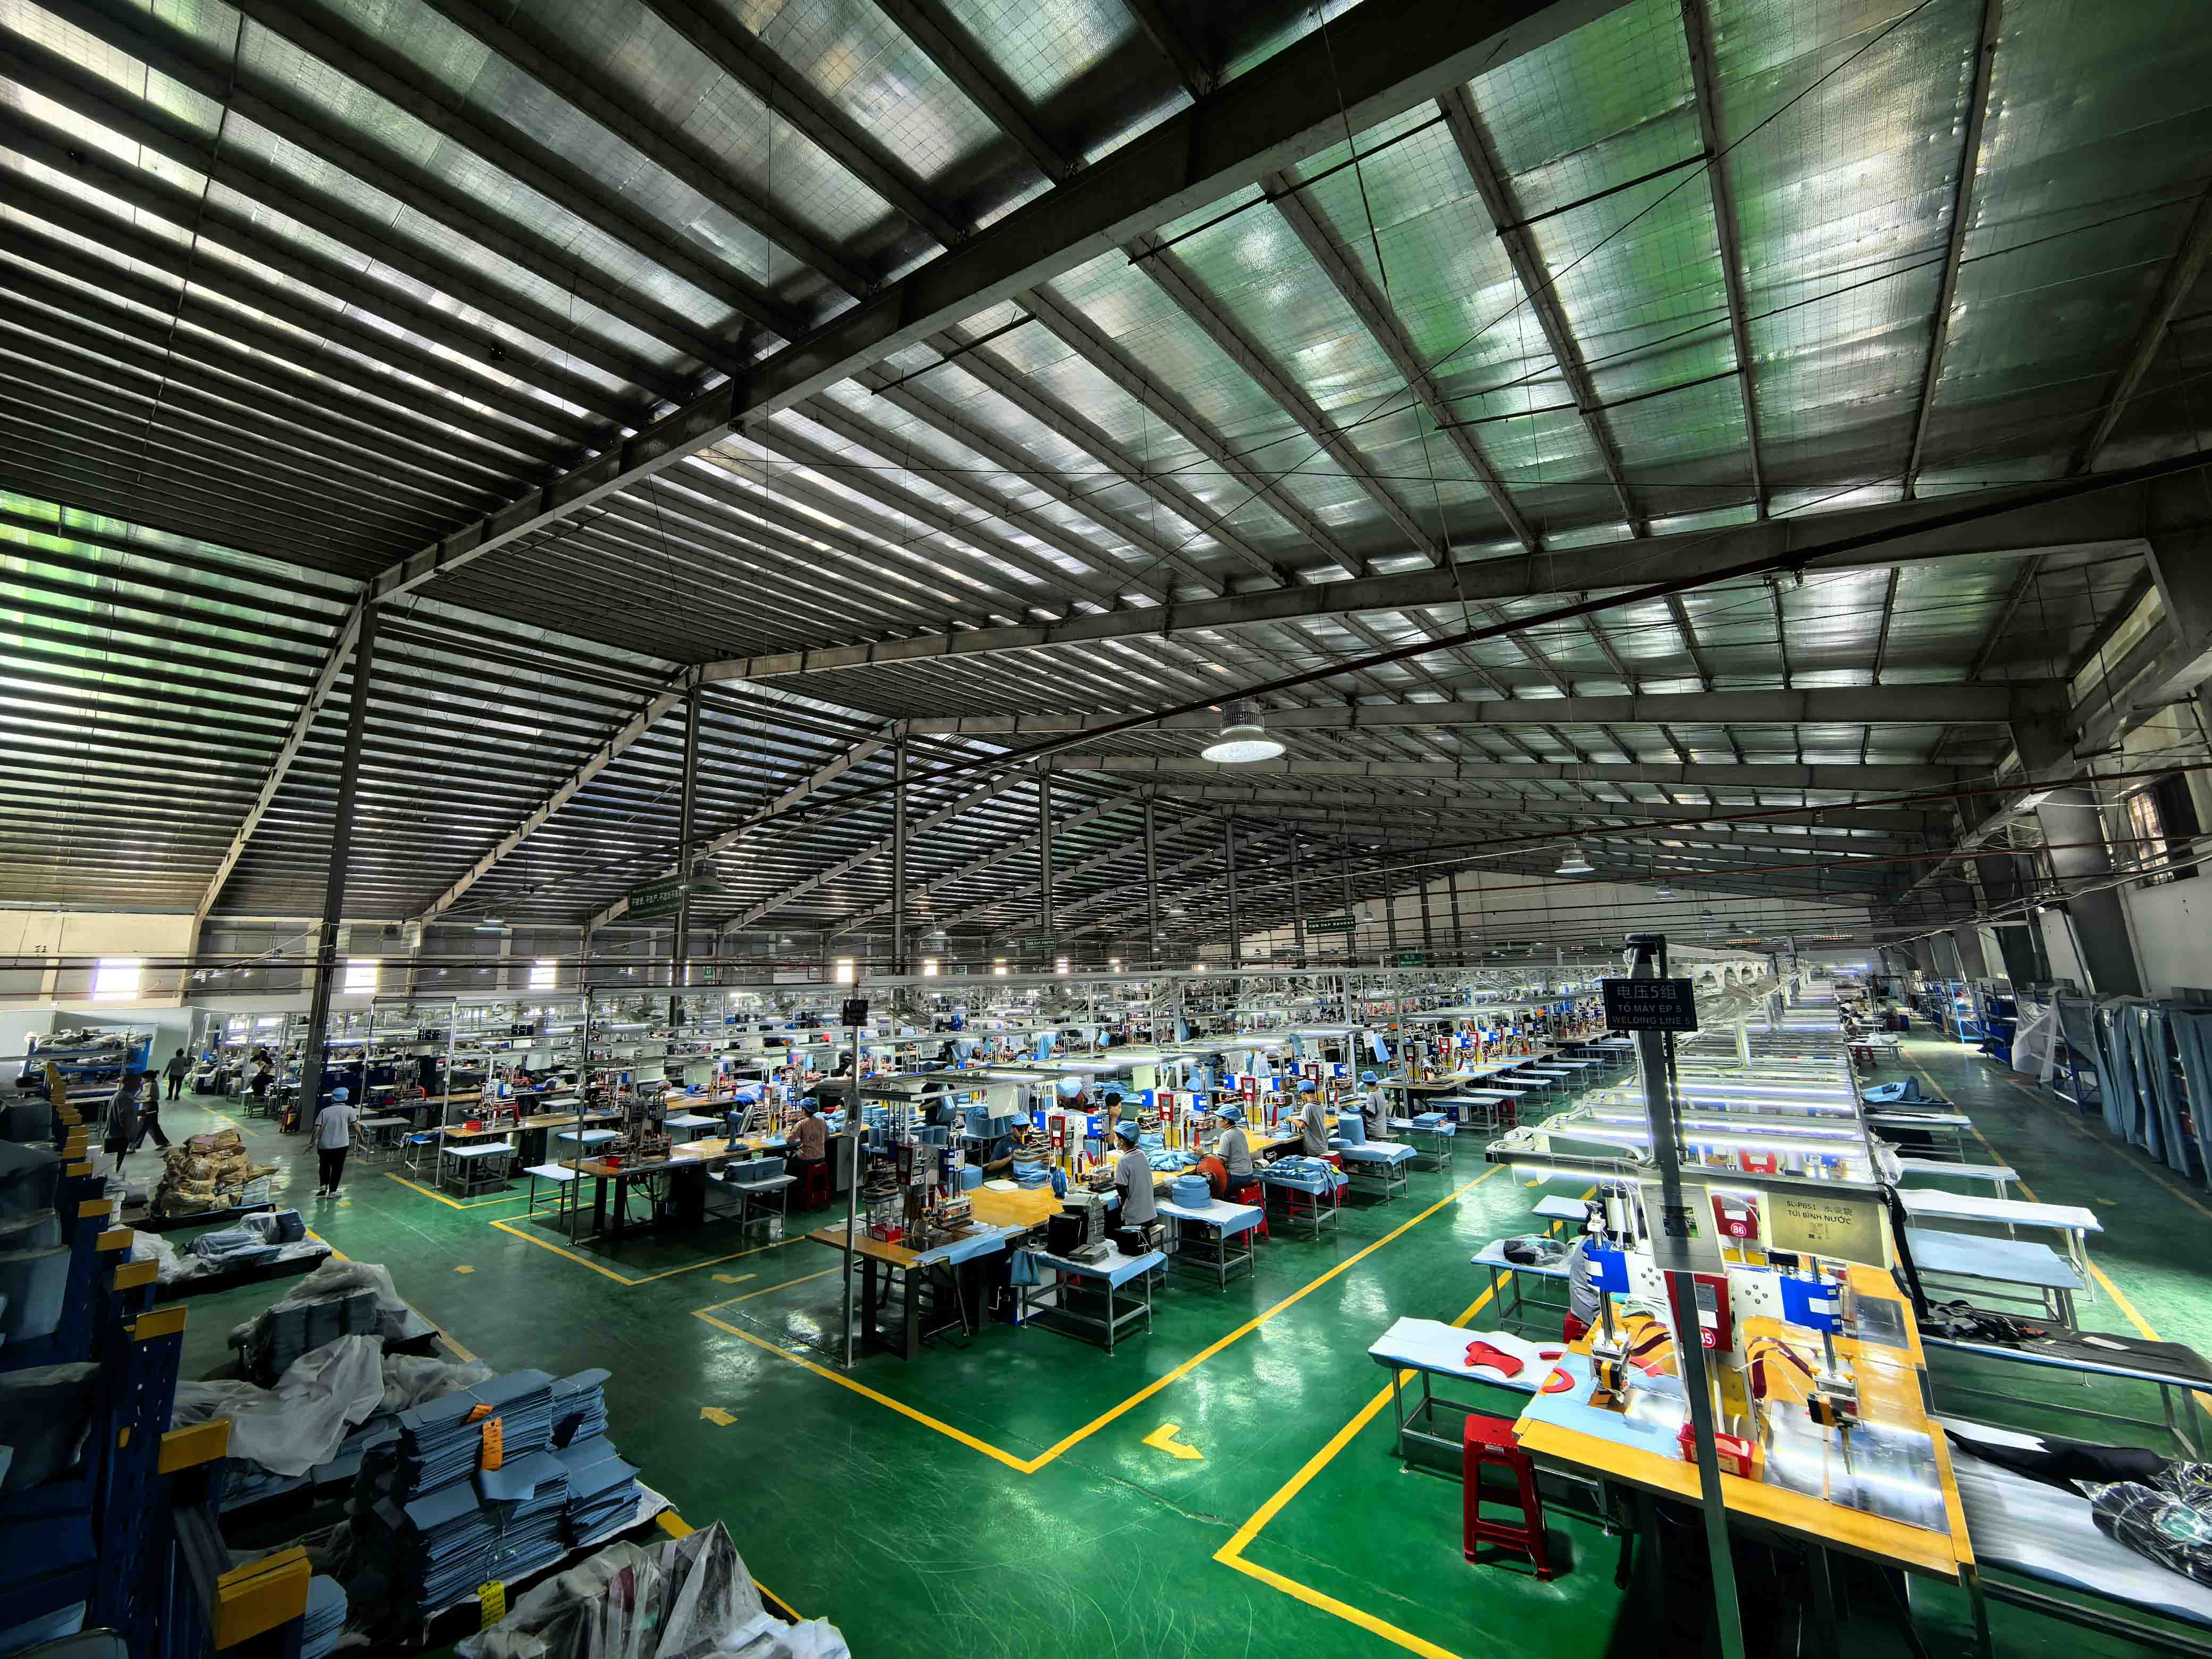
Hoogfrequent lasapparaat van de productielijn in Vietnam
Hoe u een leverancier van RF-lasapparatuur evalueert
Vraag om de lasmachines en de matrijzen voor uw product, en vraag hoe parameters worden vastgelegd en opnieuw gevalideerd wanneer het materiaal verandert. Vraag naar de hechtsterkteresultaten van proeflassen, niet alleen van eindproducten. Controleer of de fabriek over een eigen naaicapaciteit beschikt, want bijna elke gelaste tas heeft ook genaaide onderdelen en een leverancier die het een of het ander uitbesteedt, heeft minder controle over het resultaat. Vraag ten slotte hoe eindproducten worden getoetst aan de beoordeling op het etiket en of u bij aankomst zelf dezelfde test kunt volgen. Onze verdeling vanwat de kosten van een waterdichte tas drijftlegt uit hoe matrijs- en gereedschapskosten in een offerte passen.
Veelgestelde vragen
Is RF-lassen hetzelfde als HF-lassen?
Ja. RF (radiofrequentie) lassen, HF (hoogfrequent) lassen en diëlektrisch lassen zijn verschillende namen voor hetzelfde proces.
Zijn RF-gelaste naden waterdicht?
Ja. Een goed gemaakte las smelt de twee lagen samen tot één stuk materiaal, zodat er geen gaten zijn waar water doorheen kan. Of het eindproduct waterdicht is, hangt ook af van de sluiting en eventuele andere openingen. Daarom worden producten in hun geheel getest.
Is RF-lassen sterker dan naaien?
Om water en lucht buiten te houden, ja. Bij een goede las scheurt het materiaal naast de naad meestal voordat de naad zelf loslaat. Bij draagriemen en gewatteerde delen buiten het waterdichte gebied blijft stiksel de betere keuze, daarom worden deze twee vaak gecombineerd.
Kan nylon of polyester RF-gelast worden?
Niet op zichzelf. Geweven nylon en polyester worden lasbaar wanneer ze worden gecoat of gelamineerd met TPU of PVC, en het is de coating die de las vormt.
Wat is het verschil tussen RF-lassen en ultrasoon lassen?
RF-lassen verwarmt polaire kunststoffen van binnenuit met behulp van een elektrisch veld en produceert brede naden in één pers. Ultrasoon lassen maakt gebruik van mechanische trillingen en is geschikt voor kleinere of smallere naden en voor sommige materialen die RF niet kan lassen.
Waarom lekken sommige lasnaden?
De gebruikelijke oorzaken zijn onderfusie door te weinig kracht of tijd, doorbranden door te veel kracht, vervuiling van het oppervlak of een verandering van materiaal zonder de machine-instellingen opnieuw te valideren. Ze worden allemaal onderschept door hechtsterktetests op monsters en lektests op eindproducten.
Wat is de MOQ voor een op maat gemaakte RF-gelaste tas?
De meeste van onze gelaste tassen beginnen bij 300 stuks per stijl, sommige bij 500. Een nieuwe vorm heeft zijn eigen lasmatrijzen nodig, een eenmalige kost die in de offerte is inbegrepen. Monsters nemen doorgaans 7 tot 15 dagen in beslag en bulkproductie 30 tot 45 dagen.
Kunt u ons logo toevoegen aan een gelaste tas?
Ja. Zeefdruk, warmteoverdracht, laspatches en hoogfrequent reliëf, waarbij het logo met een matrijs in het materiaal wordt gedrukt, werken allemaal op gelaste PVC- en TPU-producten.
Werk met een hoogfrequente lasfabriek
Als u een lasproduct ontwikkelt, stuur ons dan uw tekeningen, monsters of doelspecificatie. We zullen een materiaal- en naadontwerp aanbevelen, de matrijzen maken en monsters voorbereiden voor testen. Neem contact met ons op viainfo@sealock.com.hkof bel +86-769-82009361.
Voor merken die professionele waterdichte uitrusting voor buitengebruik leveren, is de RF-lascapaciteit van een productiepartner slechts zo betekenisvol als de procesdiscipline erachter. Dit artikel behandelt de technische parameters die bepalen of RF-lassen op productieschaal consistente zero-lek-resultaten oplevert: de fysica van 27,12 MHz interne moleculaire verwarming versus thermische binding aan het oppervlak, het smalle kalibratievenster dat nodig is bij het lassen van 840D TPU met hoge sterktegraad, de drie procesvariabelen die een gecontroleerde productieomgeving scheiden van een inconsistente, en wat een volledige wateronderdompelingstest feitelijk bevestigt over een voltooide las.
De meeste problemen met waterdichte producten beginnen niet bij de stof. Ze beginnen bij de naad. In dit artikel worden de praktische en technische verschillen uiteengezet tussen RF-lassen en traditionele stiksels voor uitrusting voor buitengebruik, waarbij de waterdichte prestaties onder druk, de duurzaamheid op lange termijn door veldstresscycli, materiaalcompatibiliteit, de realiteit van de productiekosten en de specifieke scenario's waarin elke methode de juiste keuze is, aan de orde komen. Bevat een directe vergelijkingstabel en richtlijnen voor OEM-kopers die de naadconstructiemogelijkheden van een fabrikant evalueren.
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик