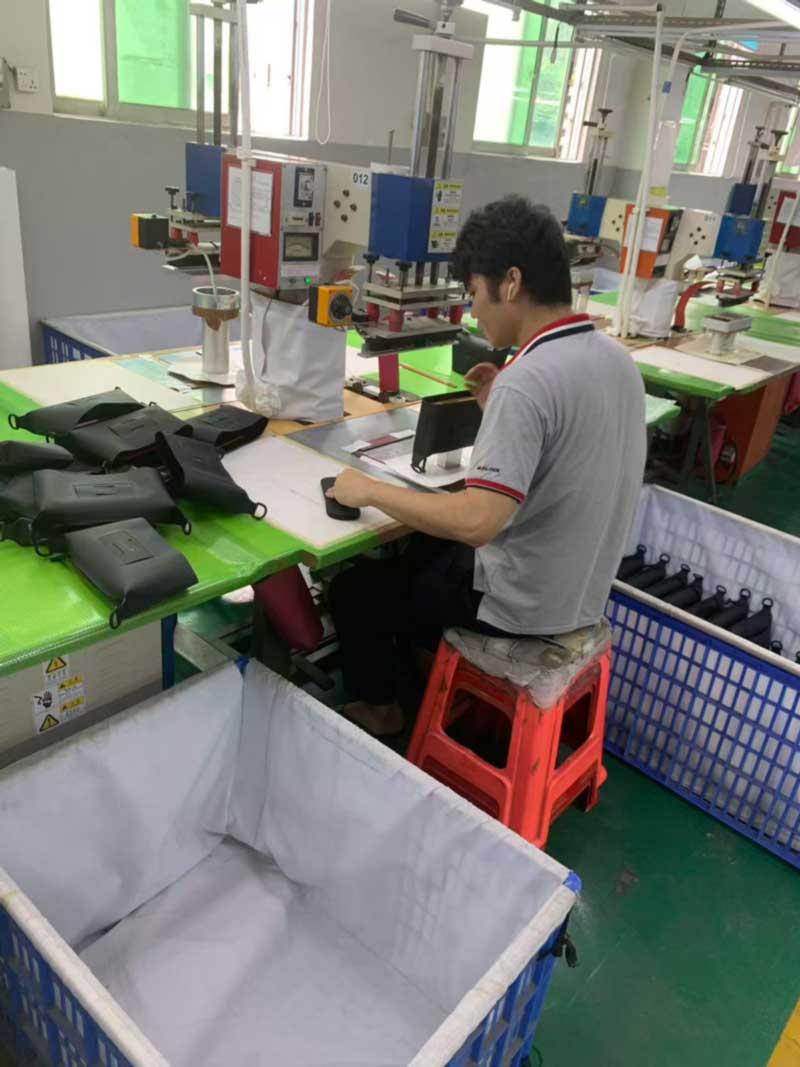
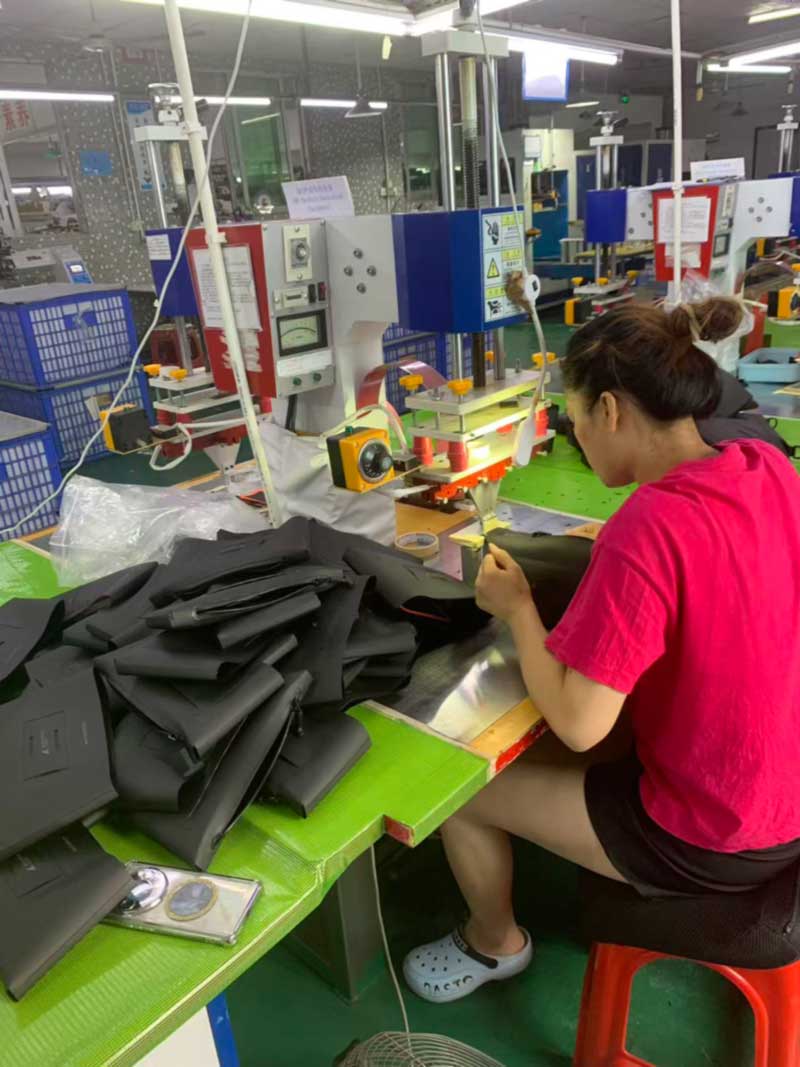
Ga aan de kop van onze lashal staan en tel de stations. Ze hebben allemaal een nummer op de machine gestencild – 011, 012, 015, 020, 021 – een eigen matrijs die in de pers is geklemd, een eigen bak met componenten en een eigen bak eronder met de afgewerkte onderdelen. Geen van hen maakt een tas. Ieder van hen maakt er een stukje van.
Dat is het deel van de gelaste constructie dat kopers zelden zien, en het is het deel dat de doorlooptijd, de gereedschapskosten bepaalt en waarom een gelast product niet van een foto kan worden geciteerd.
Elk station heeft zijn eigen dobbelsteen, zijn eigen componentenbak en zijn eigen bak. Geen van hen maakt een hele tas.
Genaaide tassen worden samengesteld uit panelen; gelaste zakken worden uit onderdelen samengesteld
Een conventioneel genaaide verpakking is opgebouwd uit platte panelen die door de machine met elkaar zijn verbonden, en de meeste kleine kenmerken ervan – een handvat, een D-ringlipje, een compressielus – worden toegevoegd door het weefsel op een paneel te naaien terwijl het aan elkaar past. De handen van de operator en de naadtoeslag doen de lokalisatie.
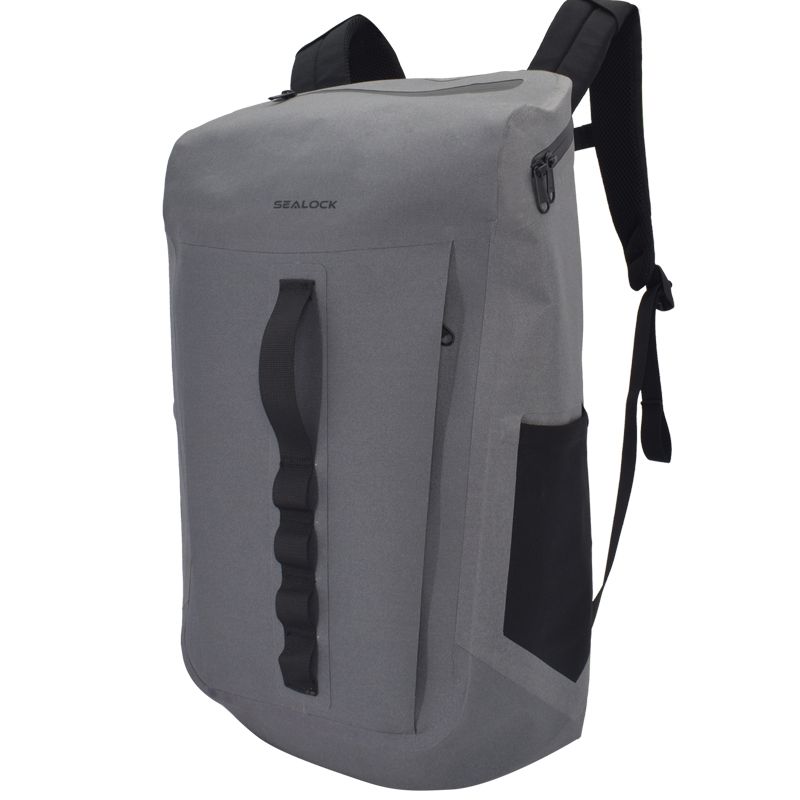
Zo werkt een gelaste constructie niet. Een las heeft een gelijkmatige druk en gelijkmatige rust over het hele gebied nodig, wat betekent dat elk kenmerk plat in een matrijs voor dat kenmerk moet zitten. Een handvatankerplatform is één matrijs. Een D-ring montagepatch is een andere. Een gewatteerd achterpaneel met ventilatiekanalen is er ook weer zo een, en dat geldt ook voor elke lus van de singelband die in een gezicht is gelast, elke versteviging aan het uiteinde van de rits en elke basisplaat.
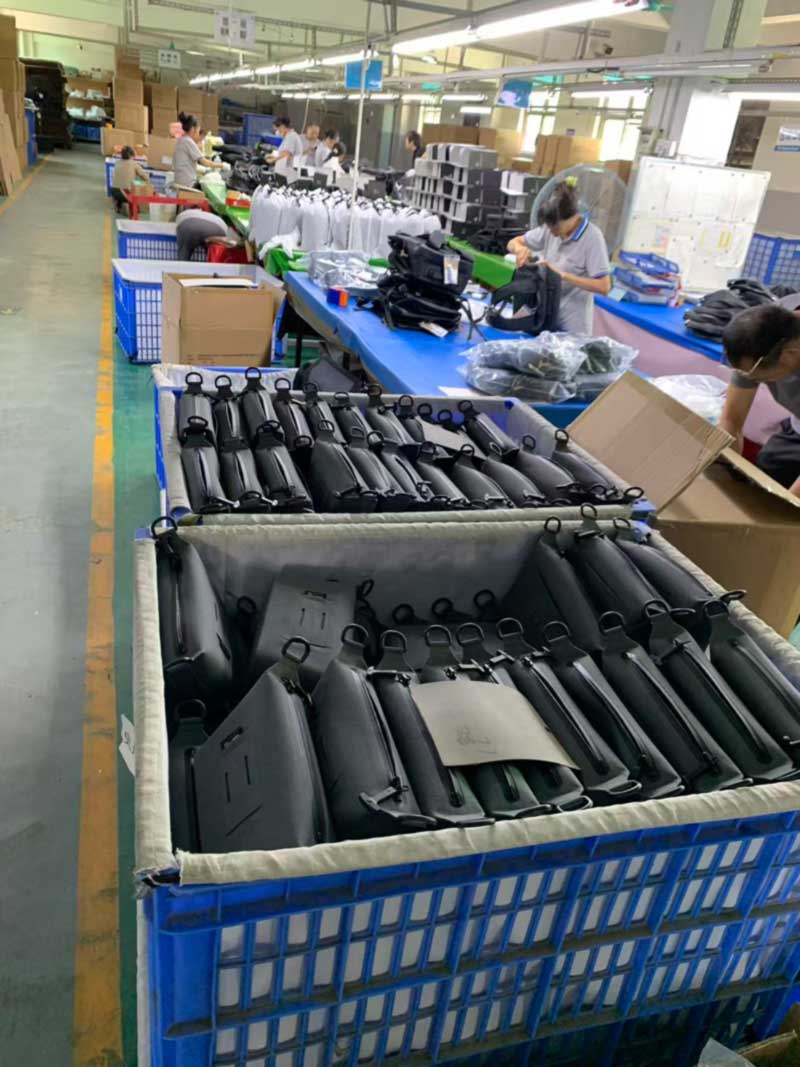
Tel ze over een middelgroot pakket en het aantal komt ergens tussen de twintig en dertig gelaste sub-assemblages terecht vóór de definitieve sluiting, elk geproduceerd op zijn eigen station, elk verzameld in zijn eigen bak, die allemaal in op elkaar afgestemde hoeveelheden bij de eindassemblage moeten aankomen. De bakken die door het gangpad lopen, zijn geen opslag. Ze zijn het werk in uitvoering van een build die eerder parallel dan lineair is.
Singellussen en ankerpatches worden in batches gelast, vóór de panelen waarop ze zullen worden gemonteerd.
Wat dat betekent voor tooling, sampling en MOQ
Er volgen drie praktische consequenties, die de meeste vragen verklaren die kopers ons in de offertefase stellen.
Ten eerste, gereedschap. Elke nieuwe functiegeometrie heeft een dobbelsteen nodig. Een pakket dat onze bestaande anker- en lusgeometrieën hergebruikt, bevat vrijwel geen nieuwe gereedschappen; een pakket dat zijn eigen hardwarevormen introduceert, een ander handvatprofiel en een nieuw kanaalpatroon op het achterpaneel, heeft verschillende matrijzen voordat het eerste exemplaar bestaat. Dit is de reden waarom twee tassen die er even complex uitzien, heel verschillend kunnen citeren, en waarom we vroeg vragen welke details echt merkspecifiek zijn en welke simpelweg de versie zijn die op de referentiefoto verscheen.
Ten tweede, de bemonsteringstijd. Ons standaard voorbeeldvenster is 7 tot 15 dagen, en waar een programma in dat bereik terechtkomt, is bijna volledig een gereedschapsvraag in plaats van een assemblagevraag. Het snijden en laten rijzen van een matrijs duurt dagen; het samenstellen van het monster duurt uren.
Ten derde, minimale bestelhoeveelheid. MOQ vanaf 300 stuks op de meeste modellen is geen willekeurige commerciële vloer. Het is het punt waarop de opstelling van de matrijzen, de goedkeuring van het eerste stuk en de lijnwissel over een twintigtal stations worden afgeschreven tot redelijke kosten per eenheid. Daaronder stijgen de instelkosten per tas sneller dan de meeste kopers verwachten.
De keerzijde is dat zodra de matrijzen bestaan, herhaalbestellingen snel en consistent zijn. Het station voert elke keer dezelfde smeltcyclus uit in plaats van te vertrouwen op een operator die de naadtoeslag met het oog reproduceert. Daarom vertonen lasprogramma's doorgaans minder variatie tussen productieruns dan genaaide equivalenten.
Een element dat niet plat in een matrijs kan worden geplaatst, kan niet worden gelast: de geometrie bepaalt het gereedschap voordat het ontwerp wordt vergrendeld.
De onderdelen die op zichzelf producten zijn
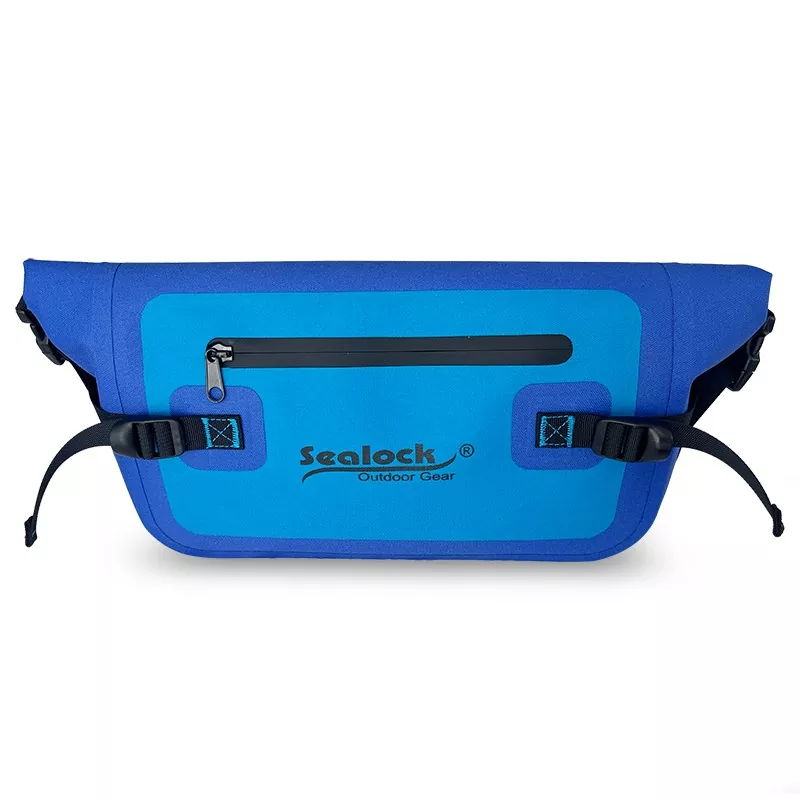
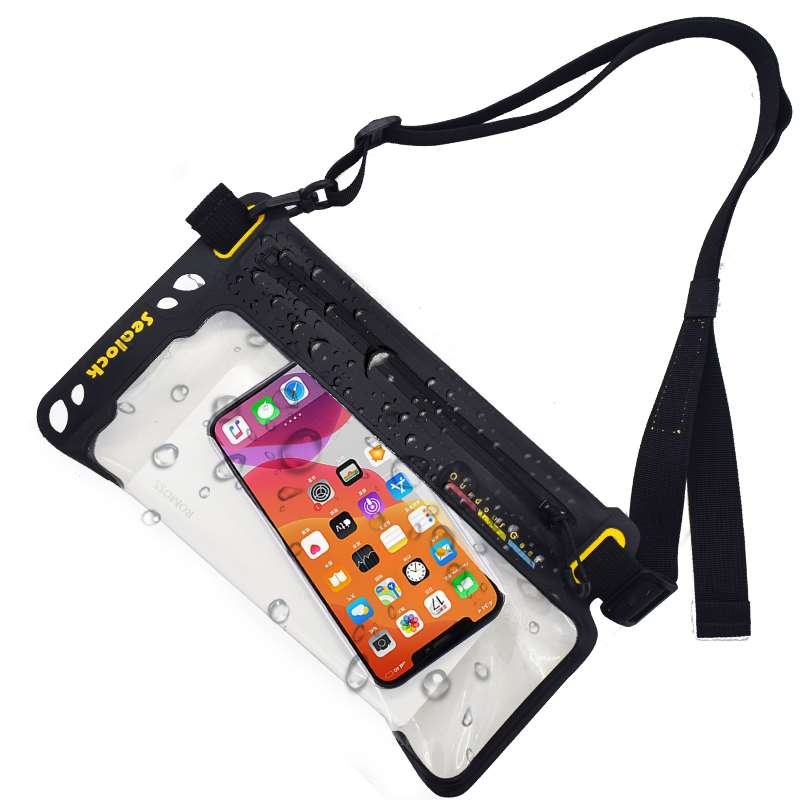
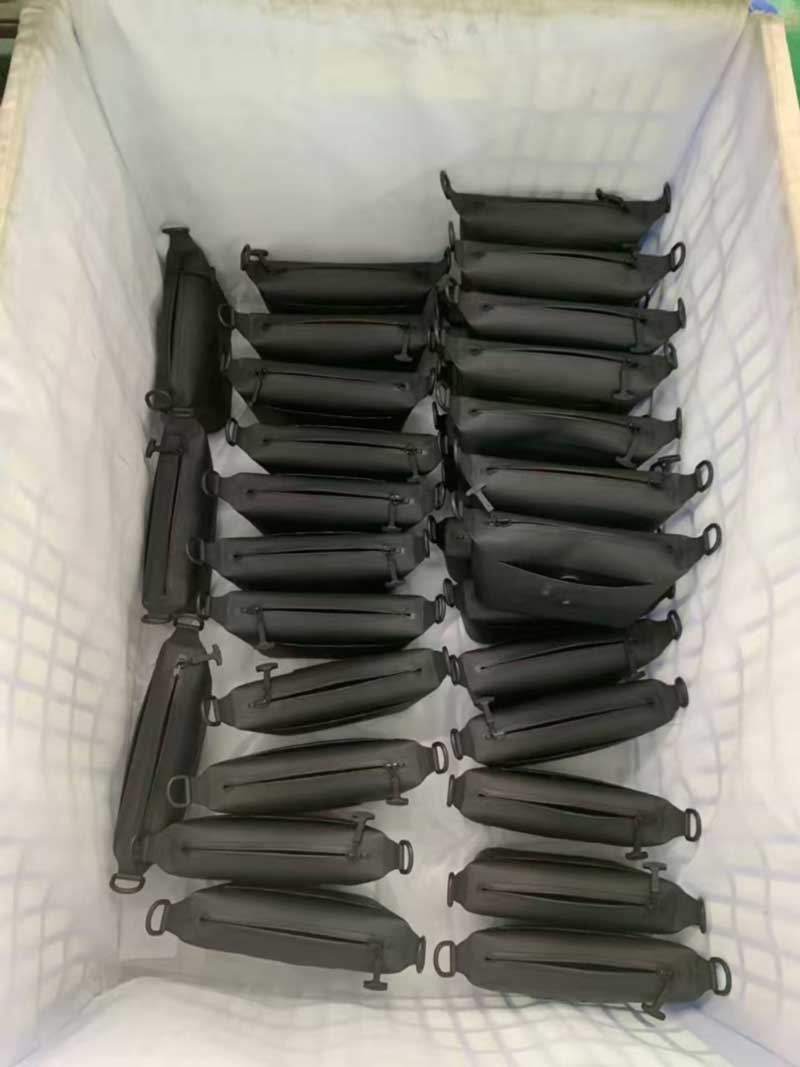
Niet alles op de vloer is een onderdeel. Dezelfde stations waar ankerpatches worden gelast, produceren ook complete kleine artikelen – gelaste flessenbanden, technische zakjes, taps toelopende sling-koffers – die als afgewerkte eenheden van de band komen in plaats van als subassemblages.
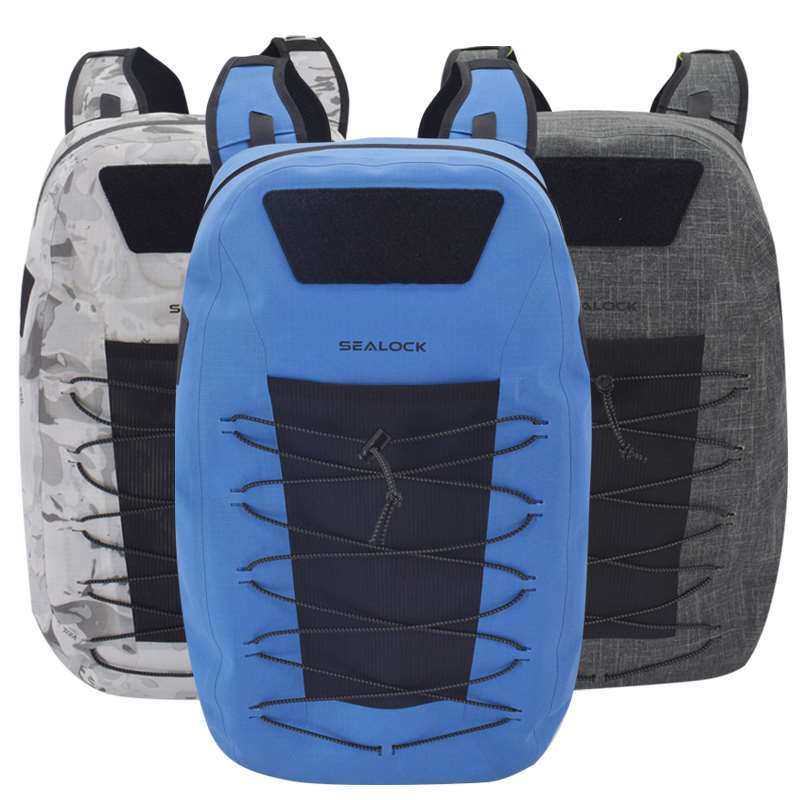
Deze zijn het vermelden waard omdat merken ze vaak onderschatten. Een klein gelast accessoire draagt bijna dezelfde gereedschapslast als een groot accessoire: het heeft nog steeds matrijzen nodig, heeft nog steeds goedkeuring van het eerste stuk nodig, heeft nog steeds een eigen kleurstandaard nodig. Wat het niet omvat, zijn de montagewerkzaamheden, en daarom zijn accessoires vaak de meest efficiënte manier voor een merk om een collectie uit te breiden – en ook waarom het aanbieden van een exemplaar voor een fractie van de prijs van een rugzak zelden weerspiegelt wat het daadwerkelijk kost om het op te zetten.
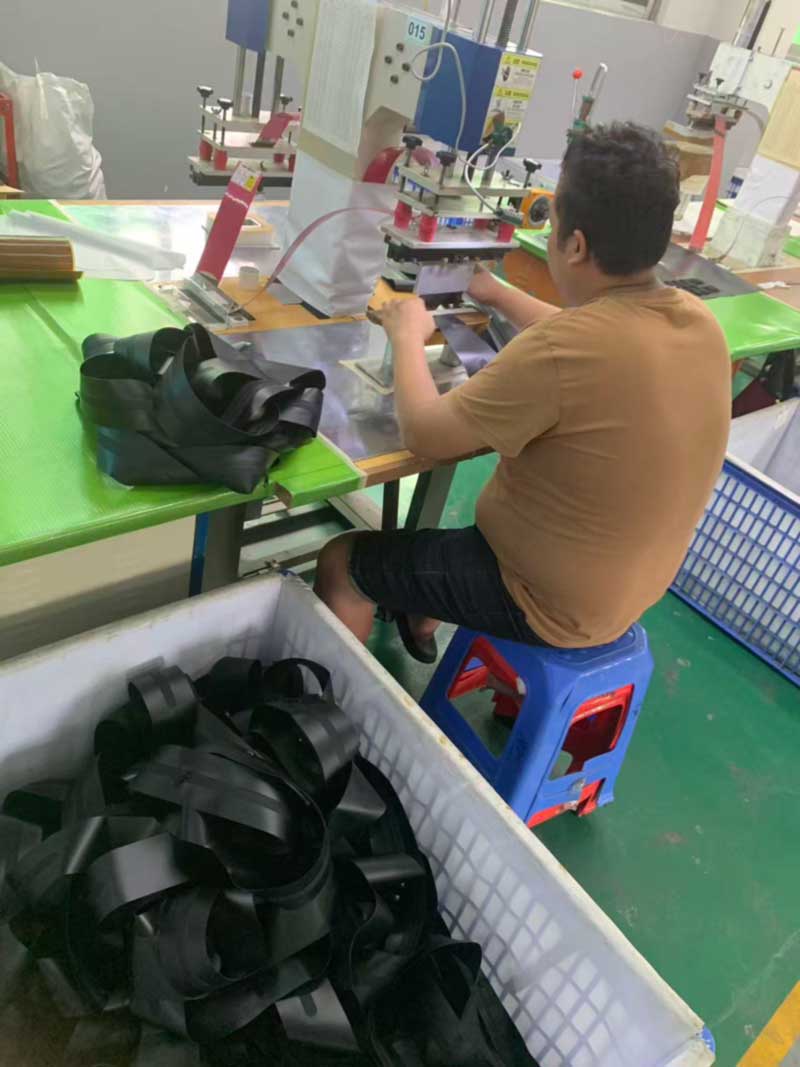
Afgewerkte gelaste stroppen – afkomstig van dezelfde stations die componenten voor grotere pakketten produceren.
Drie klanten, drie totaal verschillende pack-outs, één middag
Aan de andere kant van de zaal draaide Verpakkingsgroep 1 drie programma's tegelijk, en het verschil daartussen geeft een bruikbaar beeld van wat 'retail ready' in de praktijk betekent.
Eén programma wordt verpakt in bedrukte vouwdozen met een aparte witte stofzak met trekkoord per eenheid – een presentatie in de winkel waarbij de doos deel uitmaakt van de productervaring. Een tweede wordt verpakt in bedrukte verzendzakken met productidentificatie en wettelijke markeringen, gebouwd voor directe verzending naar de consument, waarbij het eerste wat de klant aanraakt de tas zelf is. Een derde verpakt de producten in gewone individuele polyzakken in exportdozen bedrukt met de eigen kartonnen markeringen van de koper, die bestemd zijn voor een distributiecentrum in plaats van voor de deur.
Dezelfde fabriek, dezelfde week, drie verschillende definities van voltooid. Ze hebben allemaal hun eigen componentenlijst, hun eigen tellogica en hun eigen faalmodi, en geen van hen tolereert dat er aan het einde van een run wordt geïmproviseerd. Verpakkingsonderdelen worden op dezelfde manier besteld en afgestemd op het productieplan als de carrosseriestof, omdat een container die compleet is op de stofzakken na, geen container is die kan worden vervoerd.
Verpakkingsgroep 1: detailhandelsdozen, stofzakken per eenheid en twee andere verpakkingsformaten die dezelfde middag worden uitgevoerd.
Waar de lashal voldoet aan ons eigen compressiebereik
De bovenstaande subassemblagelogica is ook de reden waarom deze van ons iscompressiezak met geïntegreerde pompziet eruit zoals het doet. Het pomphuis is niet in een zak gestoken en dichtgenaaid; Het wordt rechtstreeks in het carrosseriepaneel gelast op een speciaal station met een stans rond het behuizingsprofiel, waardoor de interface kan worden afgedicht in plaats van alleen maar te worden afgedekt.
Hetzelfde geldt voor de klep op deversie met handpompen het gelaste raamkozijn op beide. Elk daarvan is een afzonderlijk station, een afzonderlijke matrijs en een afzonderlijke inline-controle, en elk daarvan wordt in het eindproduct geverifieerd door onze standaard vacuümbehoudprocedure: evacueren, vierentwintig uur staan, eventuele luchtverlies vaststellen.
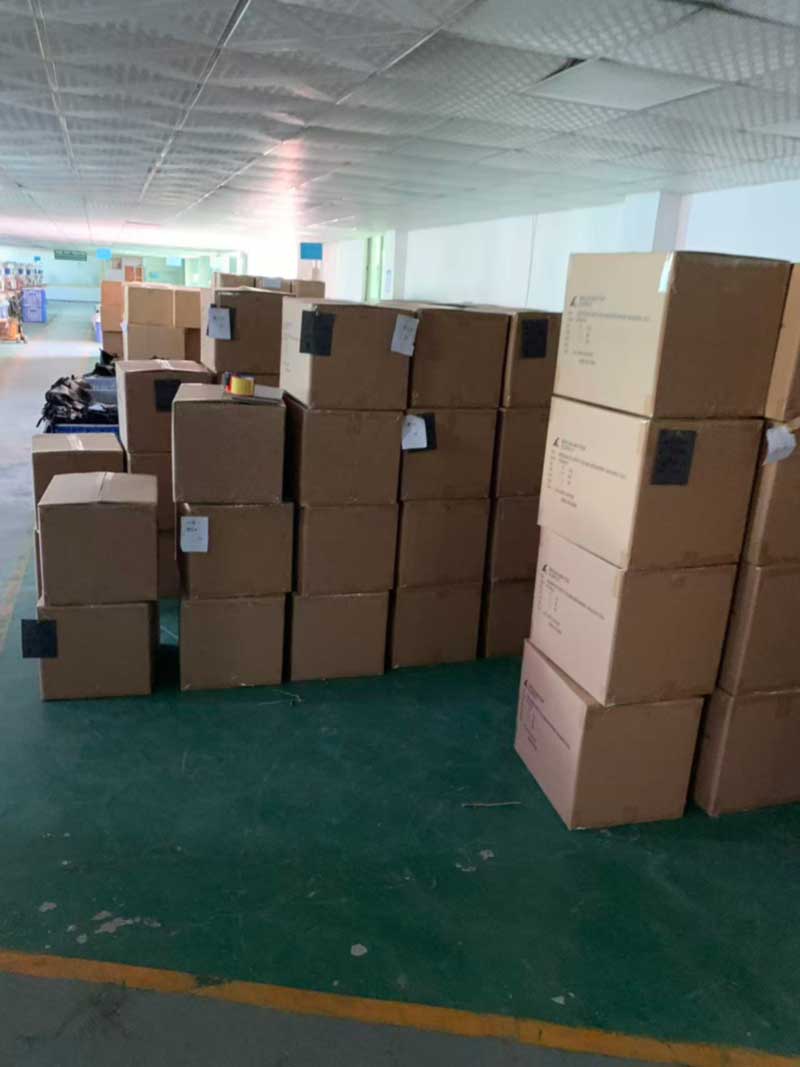
Kartons gemarkeerd volgens de specificaties van de koper, gereedgemaakt voor afhaling.
Voor kopers die een lasprogramma specificeren
De nuttige conclusie voor iedereen die met ons ontwikkelt, is om kenmerkgeometrie als kostenfactor te beschouwen, op hetzelfde niveau als materiaal en capaciteit. Het hergebruiken van een beproefde anker- of lusgeometrie waar het merk geen uitgesproken mening over heeft, en het besteden van het gereedschapsbudget aan de twee of drie details die echt onderscheidend zijn, levert op een kortere tijdlijn een beter product op dan het gelijkmatig verdelen van nieuwigheden over elk onderdeel van de tas.
Sealock bouwt al meer dan 20 jaar waterdichte gelaste uitrustingen, waarbij hoogfrequent lassen en intern naaien naast elkaar plaatsvinden in Dongguan en in onze fabriek in Ho Chi Minh-stad, zodat kopers de herkomst kunnen kiezen die bij hun tariefpositie past zonder opnieuw over de specificatie te onderhandelen. Standaardvoorwaarden zijn FOB Guangdong, 7–15 dagen voor bemonstering, 30–45 dagen voor massaproductie, en MOQ vanaf 300 stuks op de meeste modellen, met IQC-, IPQC- en OQC-controlepunten als standaard en SGS- of QIMA-inspectie op aanvraag beschikbaar. Retaildozen, stofzakken, bedrukte mailers, hangtags en door de koper gespecificeerde kartonnen markeringen worden in eigen beheer verwerkt.
Voor tekeningen, monsters of een offerte kunt u contact met ons opnemen viainfo@sealock.com.hk.
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик